Nachnutzung
Continental ist überzeugt: Kreislaufwirtschaftliche Ansätze gewinnen zunehmend an Bedeutung.
Weiterlesen

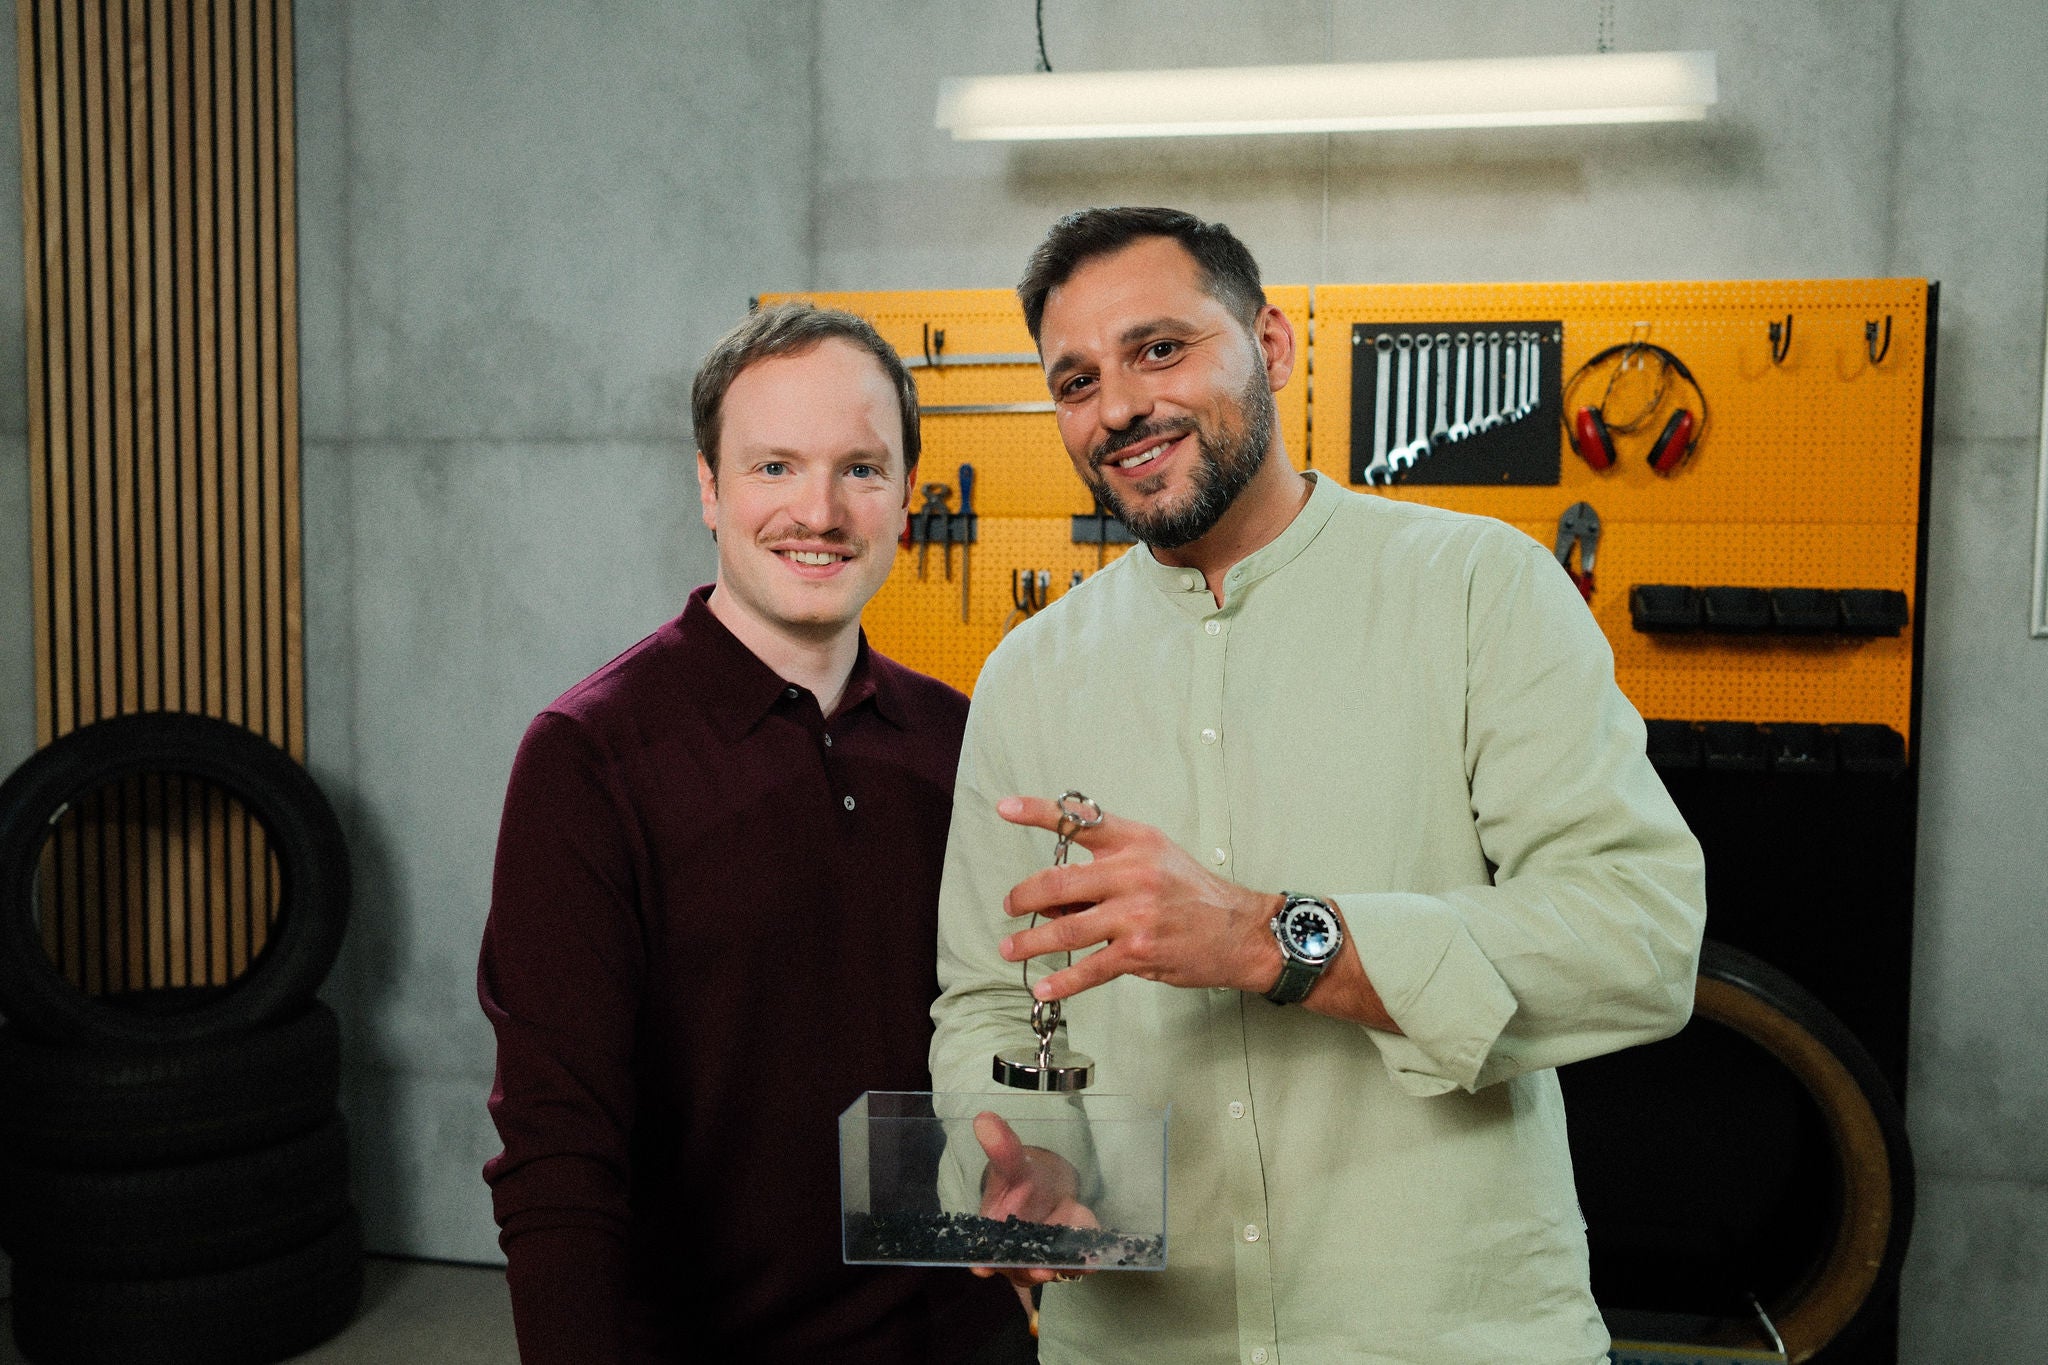
In Episode 7 von „The Continental Tires Garage" erklärt Odisseos Kakionis, Experte für Anwendungen im Reifenrecycling bei Continental, warum das Recyceln von Altreifen besonders anspruchsvoll ist und welche Lösungen es bereits heute gibt.
Ein Reifen ist ein hochentwickeltes, sicherheitskritisches Produkt, das aus einer Vielzahl unterschiedlicher Materialien besteht, darunter Natur- und Synthesekautschuk, Stahl, Textilien, Silika und Ruß. Viele dieser Bestandteile sind durch die sogenannte Vulkanisierung dauerhaft miteinander verbunden. Bei dem Prozess der Vulkanisierung entstehen unter Hitze und Druck stabile chemische Verbindungen zwischen den unterschiedlichen Materialien. Diese Vernetzung verleiht dem Reifen Sicherheit, Langlebigkeit und Leistungsfähigkeit. Gleichzeitig ist dies der Grund, warum das Recycling von Reifen so anspruchsvoll ist.
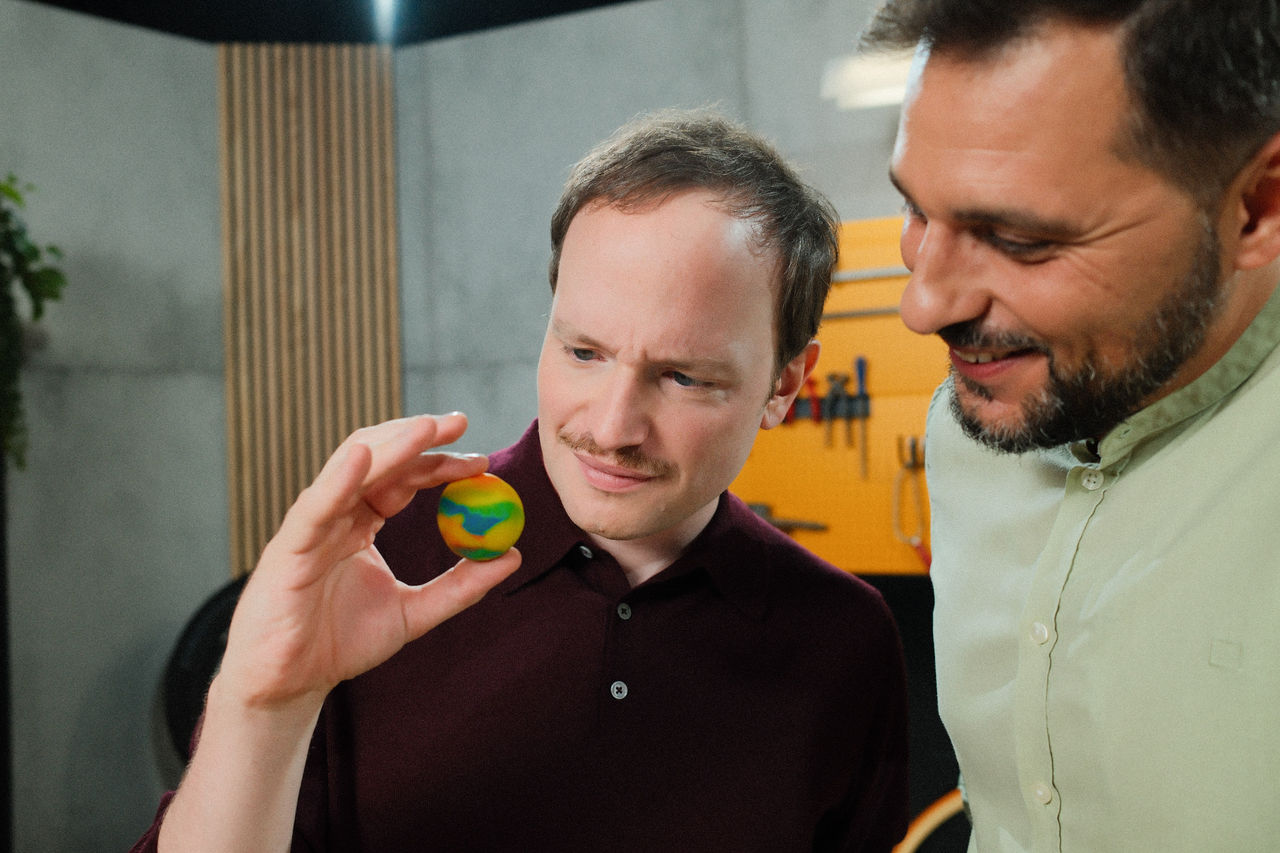
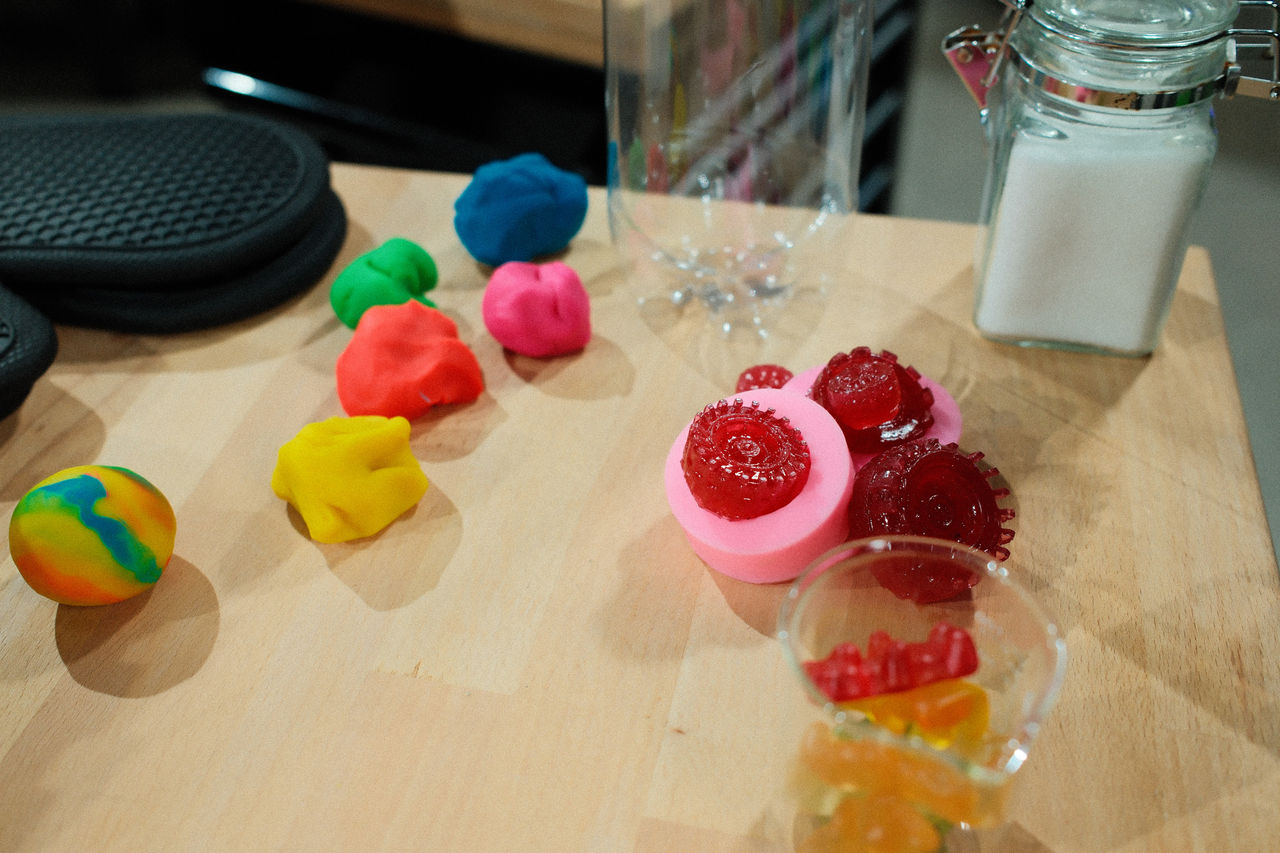
Das lässt sich gut mit verschiedenfarbiger Knete veranschaulichen: Werden mehrere Farben miteinander verknetet, lassen sie sich anschließend kaum noch voneinander trennen. Ähnlich verhält es sich bei einem Reifen. Während der Vulkanisierung werden die unterschiedlichen Bestandteile dauerhaft miteinander verbunden. Danach lassen sie sich nicht einfach wieder in ihre ursprünglichen Materialien zerlegen. Deshalb setzt Continental auf spezielle Recyclingverfahren, um wertvolle Rohstoffe aus Altreifen zurückzugewinnen und im Kreislauf zu halten.
Welche Recycling- und Verwertungswege bei einem Altreifen zum Einsatz kommen, hängt von der Region und den jeweiligen Sammel- und Recyclingsystemen ab. Altreifen werden weltweit über unterschiedliche Sammel- und Verwertungssysteme erfasst und verarbeitet. Für uns bei Continental sind die in Altreifen enthaltenen Materialien eine wertvolle Rohstoffquelle. Unsere Ambition ist es, möglichst viele der enthaltenen Materialien zurückzugewinnen und im Kreislauf zu halten.
Mechanisches Recycling ermöglicht bereits heute die Rückgewinnung einzelner Materialien. In diesem Verfahren werden Altreifen zerkleinert und ihre Bestandteile getrennt. So werden verschiedene Materialien wieder zugänglich gemacht, darunter Gummi, Stahl und Textilien. Der enthaltene Stahl lässt sich beispielsweise mithilfe von Magneten separieren. Dieser Stahl wird anschließend wieder in der Stahlproduktion eingesetzt und kann sogar in neuen Reifen zum Einsatz kommen.
Für die Gummibestandteile kommen chemische Recyclingverfahren zum Einsatz, zum Beispiel die so genannte Devulkanisierung. Diese macht einen Teil der chemischen Verbindungen rückgängig, die bei der Reifenherstellung entstehen. So wird beispielsweise Gummimaterial wiedergewonnen. Je nach Qualität, Einsatzbereich und Spezifikation kann dies erneut verarbeitet und in Mischungen für neue Reifen eingesetzt werden.
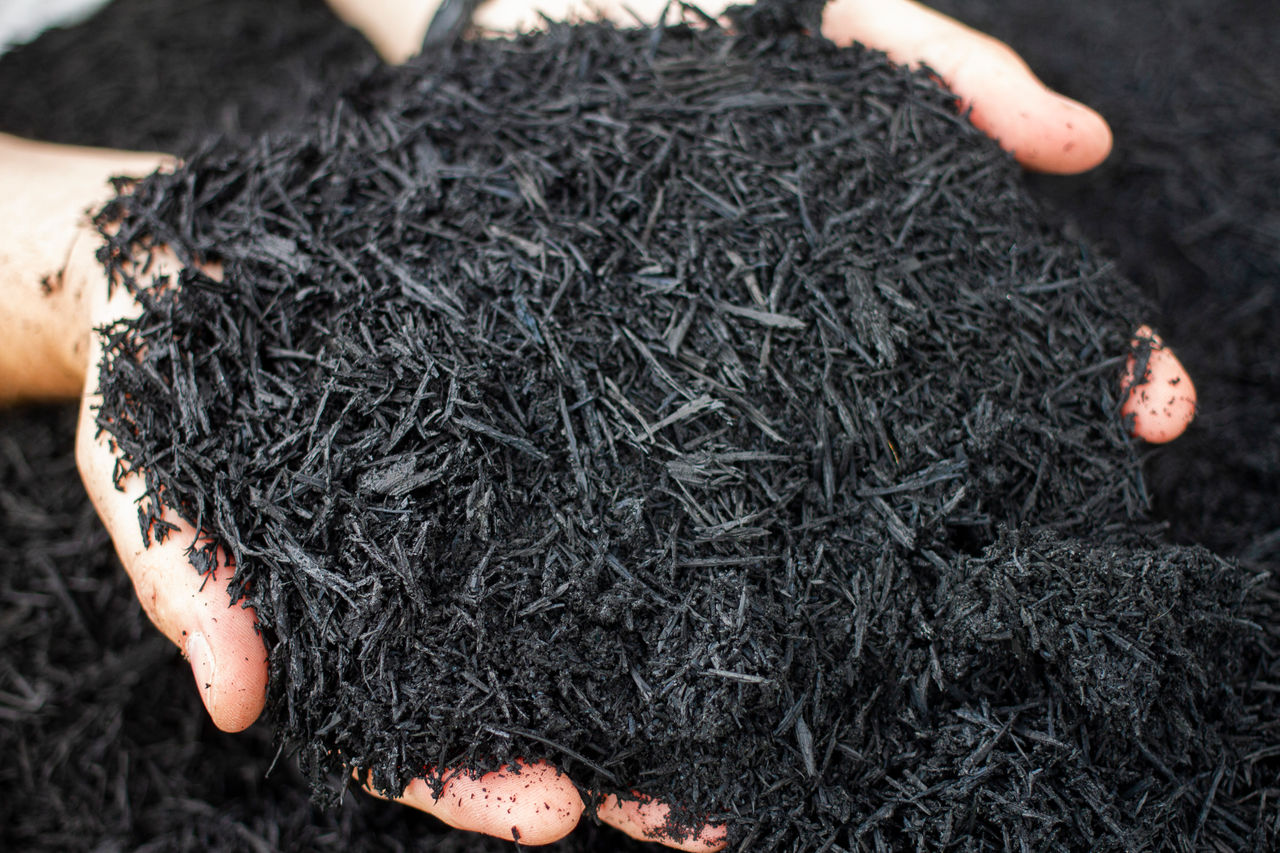
Ein weiteres chemisches Recyclingverfahren ist die Pyrolyse. Hierfür werden Altreifen unter Ausschluss von Sauerstoff erhitzt. Dabei entstehen unter anderem Pyrolyseöl und Ruß, sogenannter Recovered Carbon Black (rCB). Beides sind wichtige Rohstoffe für Reifen. Nach entsprechender Aufbereitung können diese Materialien wieder als Rohstoffe genutzt werden. Bereits heute nutzen wir diesen Ruß in Gabelstaplerreifen und verwenden zudem das wiedergewonnene Gummi in der Produktion von Neureifen.
Ein Reifen muss höchste Anforderungen an Sicherheit, Laufleistung und Performance erfüllen. Deshalb können recycelte Materialien nur dann eingesetzt werden, wenn sie dieselben strengen Spezifikationen erfüllen wie konventionelle Rohstoffe. Obwohl die verfügbaren Recyclingtechnologien große Fortschritte machen, stehen heute noch nicht alle benötigten Materialien in ausreichender Menge und erforderlicher Qualität aus Recyclingprozessen zur Verfügung.
Was bereits möglich ist, zeigt unser ZEvRA-Konzeptreifen: Im Rahmen des EU-Projekts ZEvRA („Zero Emission Electric Vehicles Enabled by Harmonized Circularity") hat Continental einen Konzeptreifen entwickelt, der zu rund 43 Prozent aus recycelten und zurückgewonnenen Materialien besteht.
Eine funktionierende Kreislaufwirtschaft erfordert das Zusammenspiel eines ganzen Ökosystems aus Reifenherstellern, Sammelsystemen, Recyclingunternehmen, Pyrolyse-Anbietern und Chemielieferanten. Notwendig sind eine zuverlässige Versorgung mit Altreifen, hochwertige rückgewonnene Materialien sowie Prozesse, die im industriellen Maßstab funktionieren.
Continental arbeitet gemeinsam mit Partnern daran, diese Voraussetzungen zu schaffen und bewertet kontinuierlich neue rückgewonnene Rohstoffe für den Einsatz in Reifen. Eins ist dabei für uns nicht verhandelbar: Sicherheit genießt die höchste Priorität.